English
 français
 Deutsch
 русский
 español
 português
 العربية
 Melayu
 ไทย
 Indonesia
 हिंदी


Вы должны систематически оценивать производителей алюминиевых профилей перед подписанием договоров поставки. Обеспечение высокого качества и долгосрочной надежности требует аудита производственных возможностей наряду с техническими стандартами продукции. Во-первых, изучите заводские сертификаты, автоматизированные технологии, производственное оборудование и мощность предприятия. Каждый компетентный производитель алюминиевой экструзии соблюдает строгие эксплуатационные требования. Во-вторых, проведите прямой аудит физического выпуска продукции. Вы должны проверить чистоту сплава, размерные допуски, толщину поверхностной отделки и прочность конструкции. Квалифицированный производитель алюминиевой экструзии стабильно поставляет превосходные промышленные алюминиевые профили. Тщательная оценка каждого производителя защищает ваши строительные проекты от дорогостоящих эксплуатационных сбоев. Выбор правильного производителя алюминиевых профилей гарантирует полный успех проекта.
Ключевые выводы
-
Проверьте заводские сертификаты ISO и современное оборудование, чтобы обеспечить высочайшие производственные стандарты.
-
Проверьте чистоту алюминиевого сплава и точность размеров с помощью точных лабораторных инструментов тестирования.
-
Проверьте толщину поверхностного покрытия, чтобы защитить алюминиевые профили от повреждений из-за суровых погодных условий.
-
Проведите испытания твердости металла и прочности на растяжение, чтобы гарантировать высокую несущую способность конструкции.
Аудит эксплуатационных возможностей производителей алюминиевых профилей
Вы должны провести аудит заводской инфраструктуры перед окончательным заключением договора поставки. Ведущие производители алюминиевых профилей работают в соответствии со строгими международными требованиями и используют высококачественные технологии. Каждый квалифицированный производитель алюминиевой экструзии предоставляет прозрачную документацию относительно эксплуатационной эффективности. Этот аудит помогает вашей команде закупок оценивать промышленные алюминиевые профили для требовательных конструкционных применений. Вы можете защитить свой бизнес от дорогостоящих задержек проектов, выбирая опытного производителя.
Ключевой вывод аудита: Использование автоматизированных прессов высокого тоннажа под сертифицированным контролем процессов напрямую обеспечивает однородную зернистую структуру, точную геометрию и прогнозируемую несущую способность каждой партии.
Стандарты соответствия и международные сертификаты

Вам следует проверить документы, подтверждающие управление качеством, во время первоначальной оценки завода. Вы должны подтвердить действующий сертификат iso 9001, чтобы удостовериться в наличии структурированного контроля процессов на всех этапах производства. Действующий сертификат iso 9001 подтверждает, что компания ведет систематические записи, регулярно калибрует инструменты и проверяет внутренние рабочие процессы. Вам также следует проверить сертификаты CE и TSE, чтобы подтвердить соблюдение глобальных требований безопасности и производственных стандартов. Соответствующий требованиям завод производителя алюминиевых профилей постоянно применяет стандартизированные процедуры для снижения уровня дефектов.
Совет:Всегда запрашивайте прямое подтверждение сертификата iso 9001 от аудиторского агентства, а не полагайтесь исключительно на рекламные брошюры.
Вы должны проверять специальные сертификаты качества поверхностной отделки для заказов архитектурного алюминиевого профиля и промышленного алюминиевого профиля. Знаки качества QUALANOD и QUALICOAT подтверждают строгие протоколы защиты поверхности.
|
Стандарт сертификации |
Область применения обработки поверхности |
Основное направление и целевые применения |
Основные параметры испытаний |
|---|---|---|---|
|
QUALICOAT |
Порошковое или жидкое органическое покрытие алюминия |
Высококачественные защитные и эстетические покрытия для архитектурных компонентов (например, дверей, окон, фасадов) |
• Толщина пленки |
|
QUALANOD |
Анодирование (электрохимическое окисление) алюминия |
Контроль глубины оксидного слоя, целостности уплотнения и стабильности внешнего вида |
• Испытание красителем |
Надежный производитель алюминиевой экструзии применяет строгие ограничения толщины слоя для защиты профилей от воздействия окружающей среды:
-
Требования к толщине анодного слоя:
-
Внутреннее применение: 5–10 μm
-
Архитектурное применение: 10–15 μm
-
Промышленные / морские условия: 20–25 μm
-
-
Требование к слою порошкового покрытия: стандарт 60–80 мкм
-
Предварительная обработка и контроль: хроматирование или предварительная обработка без хрома, испытания адгезии методом решётчатого надреза, испытания на ударную стойкость и посерийная проверка толщины
Передовое экструзионное оборудование и автоматизация
Современные экструзионные заводы используют оборудование с компьютерным управлением для обеспечения динамической точности. Необходимо оценивать технологические инвестиции каждого потенциального производителя алюминиевых профилей методом экструзии. Автоматизированное оборудование устраняет ошибки ручного управления и обеспечивает общее качество во время операций прессования под высокой нагрузкой.
|
Характеристика / аспект |
Автоматизированная технология экструзии |
Ручное оборудование |
|---|---|---|
|
Система управления |
Использует обратную связь датчиков в реальном времени с замкнутым контуром для мгновенной регулировки таких параметров, как давление плунжера, скорость и температура матрицы. |
Зависит от человеческого контроля и ручной настройки, не обеспечивая непрерывной динамической регулировки в реальном времени. |
|
Стабильность поперечного сечения |
Поддерживает профили в пределах строгих допусков, автоматически компенсируя отклонения параметров без задержки. |
Подвержено отклонениям и несоответствиям из-за задержек ручного вмешательства и зависимости от оператора. |
|
Рабочая скорость и точность |
Скорость динамически корректируется автоматически (например, в ответ на изменения температуры матрицы) для сохранения целостности профиля. |
Регулировки выполняются реактивно, периодически и менее точно, что повышает риск деформации профиля. |
Для тяжёлых промышленных алюминиевых профилей требуется надёжное экструзионное оборудование. Необходимо проверить мощность пресса в тоннах в соответствии с требованиями ваших конструктивных расчётов.
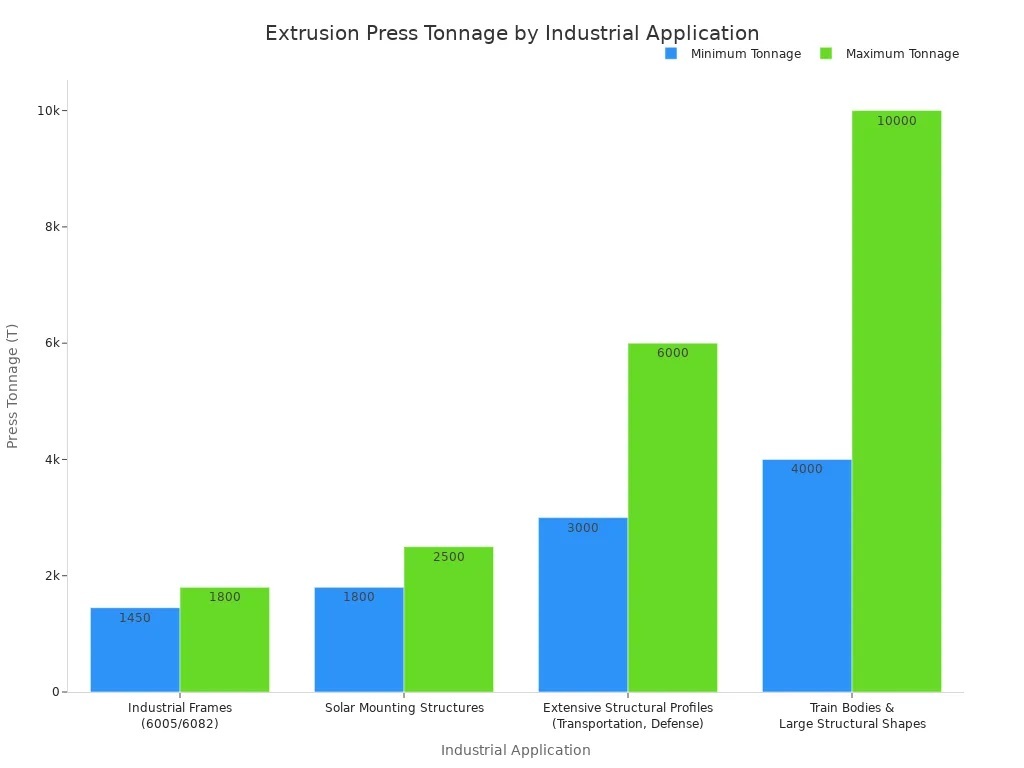
Ведущий производитель алюминиевых профилей методом экструзии использует ряд прессов для создания различных геометрий профилей. Промышленные каркасные компоненты требуют усилия пресса от 1 450 до 1 800 тонн. Системы солнечного крепления требуют мощности прессов от 1 800 до 2 500 тонн. Крупные конструкционные формы для транспорта и оборонной промышленности требуют от 3 000 до 6 000 тонн. Большие корпуса поездов требуют мощных прессов с усилием от 4 000 до 10 000 тонн.
Возможности индивидуального проектирования на GUANGYA ALUMINIUM

GUANGYA ALUMINIUM является отраслевым эталоном для сложных производственных задач. Как ведущий производитель алюминиевых профилей методом экструзии, GUANGYA ALUMINIUM располагает более чем 70 передовыми экструзионными линиями. Мощность их прессов составляет от 600 до 5 500 тонн. Такая линейка прессов высокой мощности легко справляется со сложными индивидуальными промышленными заказами и стандартными алюминиевыми профилями методом экструзии.
При сотрудничестве с GUANGYA ALUMINIUM вы получаете доступ к 200 комплектам ключевого производственного оборудования. Их инженерная команда обеспечивает профессиональное изготовление в соответствии с точными инженерными чертежами. Завод ежегодно производит от 500 000 до 700 000 тонн алюминиевой продукции на своих основных производственных базах.
Производитель алюминиевых профилей первого уровня должен сочетать большие объёмы производства с гибкой инженерной поддержкой. GUANGYA ALUMINIUM объединяет крупномасштабные мощности, разработку индивидуальной оснастки и строгий контроль качества в одной операционной системе. Выбор опытного производителя алюминиевых профилей методом экструзии снижает конструкционные риски и обеспечивает стабильные цепочки поставок для каждого крупного проекта.
Оценка Промышленных алюминиевых профилейКачество и допуски
Необходимо напрямую оценивать физический результат производства для проверки конструкционной целостности. Ведущие предприятия применяют методы неразрушающего контроля (NDT) перед отправкой готовой продукции. Передовые специалисты используют ультразвуковые сканеры и рентгеновскую визуализацию для обнаружения внутренних пустот, скрытых трещин и включений. Автоматизированные системы визуального контроля непрерывно проверяют каждую внешнюю поверхность во время производства. Эти оптические датчики мгновенно обнаруживают мелкие царапины, линии матрицы и микротрещины. Сочетание неразрушающего сканирования со строгими протоколами контроля качества предотвращает попадание дефектных деталей на вашу сборочную линию. Каждый надёжный производитель алюминиевых профилей методом экструзии выполняет эти первичные проверки для обеспечения конструкционной безопасности.
Приоритет проверки:Неразрушающий ультразвуковой контроль и автоматизированная визуальная диагностика устраняют скрытые внутренние пустоты до того, как ваша команда проведёт окончательное разрушающее испытание материала.
Выбор сплава и проверка химического состава
Необходимо подтвердить элементную чистоту перед приёмкой партий массового производства. Проверка химического состава с использованием оптических эмиссионных спектрометров и лабораторного анализа выполняется до производства и отгрузки. Специалисты измеряют и подтверждают точные пропорции таких элементов, как магний, кремний и железо. Вместо проверки абсолютной чистоты этот процесс гарантирует, что материал строго соответствует требуемым критериям процентного содержания элементов для стандартных составов сплавов 6061 и 6063.
Опытный производитель алюминиевых профилей методом экструзии сертифицирует химический состав каждой плавки. Правильные соотношения элементов обеспечивают оптимальную реакцию на термообработку и долгосрочные механические характеристики. Вы защищаете свои конструкционные применения, требуя сертифицированные спектрографические отчёты испытаний для всех промышленных алюминиевых профилей.
Проверка точности размеров и толщины стенок
Необходимо обеспечивать строгую точность размеров каждого поперечного сечения индивидуального экструдированного профиля. Высокоскоростные сборочные системы требуют точной геометрии и стабильной толщины стенок. Стандартные коммерческие экструдированные профили часто имеют размерные отклонения, вызывающие проблемы при монтаже.
Можно проверить строгие параметры допусков, сравнивая результаты поставщика с установленными промышленными стандартами:
|
Категория профиля / операция |
Тип размера |
Применимый допуск |
|---|---|---|
|
Стандарты применения профиля |
Точность / сверхточность |
Диапазон от класса высокой точности до класса сверхвысокой точности в зависимости от применения (например, аэрокосмическая отрасль, радиаторы охлаждения) |
|
Типичная обработка после ЧПУ |
Линейные размеры |
±0,05 мм до ±0,10 мм |
|
Тонкая/высокоточная обработка |
Выбранные элементы |
±0,02 мм |
Требования к точности выравнивания требуют строгой проверки толщины стенок. Компетентный производитель алюминиевых профилей методом экструзии использует цифровые штангенциркули и оптические компараторы для проверки геометрии поперечного сечения. Вы обеспечиваете бесперебойное качество сборки, когда ваш поставщик стабильно обеспечивает высокую точность размеров. Менеджеры по закупкам должны указывать точные уровни допусков при заказе сложных промышленных алюминиевых профилей.
Толщина и равномерность пленки поверхностной обработки
Вы должны проверять каждый слой поверхностной обработки для предотвращения разрушения под воздействием окружающей среды. Анодированные слои и порошковые покрытия защищают металлическую основу от агрессивных атмосферных факторов. Дисциплинированная система контроля качества измеряет толщину покрытия в нескольких точках контакта.
При сильном воздействии внешней среды вы должны требовать специализированные показатели глубины анодирования:
-
Требования классификации CA 1:
-
Целевой анодированный слой: 15–20 микрон
-
Рекомендуемые условия эксплуатации: сильные осадки, высокая влажность, прибрежные застройки и фасады высотных зданий
-
Основная цель защиты: превосходная защита от УФ-излучения и долгосрочная стойкость к коррозии
-
Различные условия эксплуатации требуют адаптированных протоколов защиты поверхности:
|
Степень воздействия окружающей среды |
Рекомендуемая толщина покрытия |
Основная цель защиты |
|---|---|---|
|
Высокая долговечность / эксплуатация снаружи |
20–25+ микрон |
Стойкость к атмосферному воздействию и промышленному загрязнению |
|
Прибрежная, морская эксплуатация и высокая влажность |
25–30 микрон |
Превосходная защита от солёной воды, влаги и экстремальной коррозии |
Применение порошковых покрытий требует такой же аналитической точности. Вы должны проверять готовые партии с использованием стандартизированных протоколов физических испытаний:
|
Параметр испытания |
Оборудование / стандартный метод |
Критерии приемки / описание |
|---|---|---|
|
Толщина пленки |
Калиброванный толщиномер (электромагнитный индукционный тип) |
Измеряется с помощью прецизионного оборудования, а не визуального контроля, для обеспечения требуемой толщины. |
|
Адгезия методом решётчатого надреза |
Стандартный метод испытания ASTM D3359 |
Требуется нанесение надрезов на покрытие, приклеивание и удаление клейкой ленты, что приводит к минимальному отслаиванию (оценка 4B или 5B, при этом для наружной эксплуатации требуется 5B). |
-
Требования Qualicoat класса 1: Стандарты отделки архитектурного алюминия требуют минимальной толщины пленки 60 мкм.
-
Оценка адгезии: Должна быть достигнута классификация 0 согласно стандарту адгезии методом решётчатого надреза ISO 2409.
Производитель алюминиевых профилей высшего класса поддерживает активные линии жидкостного покрытия наряду с ваннами для анодирования. Проверка этих защитных слоев гарантирует, что ваши заказы на промышленные алюминиевые профили и архитектурные алюминиевые профили выдержат суровые погодные условия на открытом воздухе. Превосходная обработка поверхности значительно продлевает срок службы продукции.
Испытание механических свойств промышленных алюминиевых профилей
Вы должны требовать проведения разрушающих испытаний материалов для проверки внутренней конструкционной прочности. Физические испытания на нагрузку подтверждают, соответствуют ли состояния закалки инженерным спецификациям проекта.
Испытание твердости по Вебстеру предоставляет немедленную обратную связь о качестве термической обработки закалки:
|
Состояние закалки |
Диапазон твердости по Вебстеру |
Требование к пределу текучести |
|---|---|---|
|
6063-T5 |
8–11 HW |
— |
|
6063-T6/T66 |
10–13 HW |
— |
Испытание предела текучести устанавливает фактические ограничения несущей способности:
|
Состояние закалки |
Минимальный предел текучести (Rp0.2) |
Типичные примечания по твердости / прочности |
|---|---|---|
|
6063-T5 |
≥110 МПа |
Минимум ≥8 HW (обычно фактический предел текучести 130–150 МПа) |
|
6063-T6 |
≥180 МПа |
Стандарт с более высоким требованием к прочности |
Разрушающее испытание на растяжение проверяет предел прочности при растяжении экструдированных профилей путем размещения подготовленного металлического образца в универсальной испытательной машине (UTM). Устройство зажимает оба конца образца и прикладывает непрерывно увеличивающееся одноосное растягивающее усилие путем раздвижения траверс с регулируемой скоростью, точно отслеживая нагрузку и удлинение до полного разрушения конструкции.
Следует проверить точный порядок проведения испытания на растяжение:
-
Извлечение и подготовка образца: Стандартизированные образцы типа «гантель» или обработанные стержни вырезаются непосредственно из экструдированного профиля в соответствии с определенной длиной рабочей части и размерами поперечного сечения.
-
Установка в приспособление: Подготовленный образец закрепляется в гидравлических захватах специального оборудования для испытаний на растяжение (например, оборудования Instron или Zwick).
-
Контролируемое растяжение: Механическое усилие прикладывается для растяжения образца с фиксированной скоростью деформации, при этом данные напряжение–деформация непрерывно записываются от начала текучести до механического разрушения/излома.
-
Определение свойств: Ключевые механические показатели извлекаются из записанной кривой данных, в частности определяется предел прочности при растяжении (UTS) как максимальное пиковое напряжение, выдерживаемое перед разрушением, а также предел текучести (условное напряжение при 0,2% деформации) и показатели пластичности/удлинения в процентах.
-
Проверка соответствия стандартам: Процедура соответствует установленным промышленным стандартам испытаний, включая ASTM B557 и ISO 6892, для подтверждения конструкционного качества, термической обработки и состояния сплава.
Комплексное испытание материалов доказывает, что ваши промышленные алюминиевые профили способны выдерживать критические динамические нагрузки. Надежный производитель алюминиевых профилей поддерживает откалиброванные испытательные лаборатории непосредственно на производственной площадке. Интеграция непрерывного контроля качества при выборе сырья, экструзии, обработке поверхности и механических испытаниях гарантирует исключительное качество продукции для каждого заказа на тяжелые конструкции.
Обеспечение надежности и долгосрочной эффективности поставщика
Вы должны обеспечить долгосрочный операционный успех путем проверки стабильности поставщика. Надежный поставщик алюминиевых профилей поставляет однородные детали во всех производственных партиях. Вы защищаете свой бизнес от перебоев в поставках, сотрудничая с проверенным производителем алюминиевых профилей.
Стратегия аудита закупок: Поэтапные регулярные проверки фабрики гарантируют стабильный выпуск продукции, снижают риски дефектов и улучшают управление цепочками поставок.
Сквозной контроль качества и поэтапные аудиты
Следует оценить, как производитель алюминиевой экструзии контролирует ежедневные операции. Квалифицированный производитель алюминиевой экструзии внедряет строгие процедуры контроля качества — от нагрева необработанной заготовки до окончательной термообработки.
|
Этап производства |
Контрольные точки качества |
|---|---|
|
Проверка необработанной заготовки и нагрев |
• Проверить химический состав/состав сплава |
|
Настройка экструзии и выполнение процесса |
• Проверить состояние матрицы и подтвердить настройки пресса |
|
Закалка и растяжение |
• Проверить достаточную скорость охлаждения |
|
Процесс в печи старения |
• Выполнить проверку твердости и состояния термообработки |
Строгий контроль качества обеспечивает механическую целостность промышленных алюминиевых профилей. Каждый опытный производитель алюминиевой экструзии внимательно отслеживает эти ключевые операционные этапы.
Стабильность цепочки поставок и управление сроками выполнения заказов
Необходимо оценивать сроки поставки перед размещением заказов на промышленные алюминиевые профили. Надежные графики поставок предотвращают простои на основном производственном предприятии. Можно установить показатели эффективности, оценивая потенциальных поставщиков по сравнению со стандартными отраслевыми сроками выполнения заказов.
|
Этап / сложность заказа |
Ориентир по сроку выполнения |
|---|---|
|
Создание и проверка оснастки |
Добавляет от 1 до 4 недель (до 2–6 недель до начала полного производства) |
|
Малый объем и простой профиль |
4–8 недель после утверждения оснастки |
|
Средний объем и стандартный профиль |
6–10 недель после утверждения оснастки |
|
Большой объем и умеренная сложность |
8–12 недель после утверждения оснастки |
|
Новая оснастка и сложный профиль |
Всего 10–14+ недель |
Опытный производитель алюминиевой экструзии поддерживает запас необработанного алюминия для сокращения сроков выполнения заказов. Оценка соблюдения графика гарантирует общую надежность цепочки поставок.
Контрольные списки аудита на месте и оценка поставщиков
Следует проводить структурированные аудиты заводов перед выбором производителей алюминиевых профилей. Ведущий производитель алюминиевых профилей приветствует прозрачную операционную оценку в процессе проверки поставщиков.
Ваша команда должна проверить следующие критически важные операционные категории:
-
Информация о поставщике и его история:Оценка базовой информации о владении компанией, местоположении, сертификатах ISO, общей производственной мощности и исторических показателях соответствия требованиям.
-
Системы управления качеством (QMS):Проверка стандартных политик качества, записей о обучении, контроля документации и средств мониторинга процессов в реальном времени.
-
Соответствие требованиям безопасности и нормативам:Оценка соблюдения требований по использованию средств индивидуальной защиты, готовности к чрезвычайным ситуациям, обращения с опасными материалами и стандартов безопасности.
-
Записи по производству и контролю качества:Проверка документации процессов, соблюдения СОП, журналов инспекций, отслеживания корректирующих действий и записей о калибровке.
-
Операции и управление рисками:Проверка журналов регулярного технического обслуживания оборудования и проведение структурированной оценки рисков.
|
Категория инспекции |
Ключевые критерии оценки / показатели |
Методы и инструменты инспекции |
|---|---|---|
|
Визуальное качество поверхности |
Царапины, вмятины, изменение цвета и эстетическая целостность |
Прямая визуальная инспекция |
|
Шероховатость поверхности |
Микроскопическая гладкость поверхности (например, архитектурная: 0,8 мкм, промышленная: 1,2 мкм, автомобильная: 0,5 мкм) |
Измерение профилометром |
|
Покрытие и анодирование |
Однородность цвета, толщина покрытия, воздействие УФ-излучения и коррозионная стойкость |
Измерители толщины пленки |
|
Целостность подповерхностного слоя |
Трещины, внутренние дефекты и структурная прочность |
Капиллярный контроль с использованием красителя |
|
Механические свойства |
Прочность, твердость, пластичность и характеристики при нагрузке |
Испытания на растяжение, твердость, ударную прочность и усталостную прочность |
|
Прослеживаемость материалов |
Отслеживание партий сырья до готовой продукции через отчеты об инспекциях и сертификаты материалов |
Отслеживание партий и аудит документации |
Стандартизация оценки контроля качества гарантирует превосходный результат для каждой партии изготовленных на заказ промышленных алюминиевых профилей. Сотрудничество с ведущим производителем алюминиевой экструзии обеспечивает долгосрочный операционный успех вашего бизнеса.
Вы обеспечиваете безопасность своей структурной цепочки поставок, сочетая выездные аудиты заводов со строгими лабораторными испытаниями.
Оценка производственных возможностей вместе с физическими испытаниями гарантирует превосходное качество продукции и надежность поставщика. Сотрудничество с проверенным производителем алюминиевой экструзии, таким как GUANGYA ALUMINIUM, минимизирует структурные риски и снижает совокупную стоимость владения. Аудированное предприятие производителя алюминиевых профилей поставляет высококачественные промышленные алюминиевые профили для сложных проектов с архитектурными алюминиевыми профилями и промышленными алюминиевыми профилями. Стандартизируйте внутренние протоколы контроля качества вашей команды закупок уже сегодня. Выбор опытного производителя алюминиевой экструзии обеспечивает долгосрочную производительность каждого алюминиевого компонента.
Часто задаваемые вопросы
Как вы проверяете стандарты сырьевых алюминиевых заготовок?
Совет по закупкам:Всегда запрашивайте листы химического анализа перед началом массового производства.
Вы должны напрямую запросить сертификаты испытаний завода. Проверьте отчеты спектрометрии, чтобы подтвердить состав алюминиевого сплава. Этот этап гарантирует высокое качество ваших конструкционных компонентов.
Какую производительность пресса должен иметь производитель алюминиевых профилей для крупных заказов?
Следует выбирать мощные прессовые линии для крупных конструкционных проектов. Для больших профилей требуются прессы мощностью от 3000 до 6000 тонн. Эти машины легко формируют сложные конструкции промышленных алюминиевых профилей.
Почему следует проводить аудит экструзионного предприятия на месте?
Аудиты на месте раскрывают реальные операционные стандарты. Вы проверяете автоматизированное оборудование, подтверждаете протоколы испытаний и контролируете запасы. Прямая инспекция подтверждает, поддерживает ли производитель алюминиевых экструдированных профилей стабильное производство для ваших заказов на архитектурные алюминиевые профили.
Как анодирование защищает алюминиевые экструдированные профили на открытом воздухе?
Анодирование создает защитный слой на металлических поверхностях:
-
Толщина слоя:Увеличивает толщину до 25 микрон.
-
Коррозионная стойкость:Блокирует воздействие соляного тумана и проникновение влаги.
Этот защитный слой оксида алюминия предохраняет необработанные алюминиевые компоненты от агрессивной коррозии и износа.
Какие допуски следует ожидать для индивидуальных алюминиевых рам?
Индивидуальные конструкционные алюминиевые рамытребуют строгих размерных параметров. Необходимо определить уровни допусков во время инженерных проверок. Квалифицированные предприятия по обработке алюминия поддерживают линейные размеры в пределах ±0,05 мм.

 Поддерживается сеть IPv6